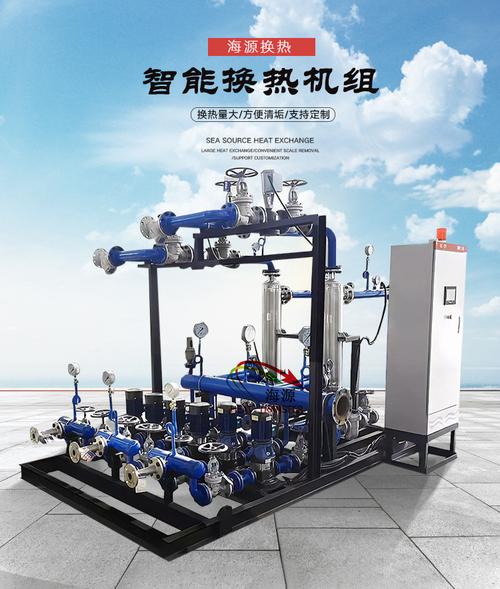
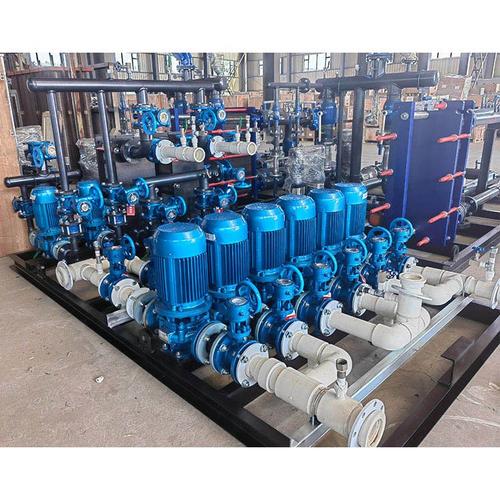
注塑机换热器怎么选?3个关键方法避坑指南,别等问题发生才后悔
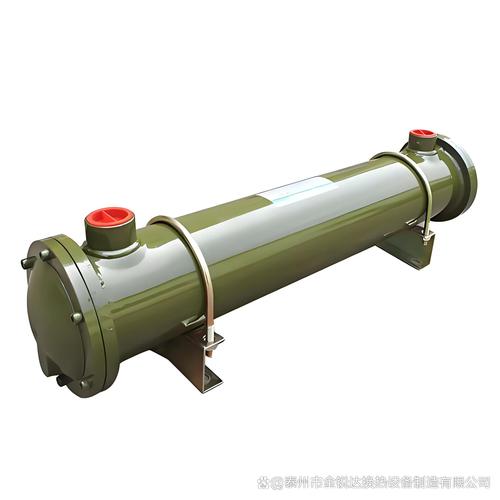
注塑车间里最怕什么?不是订单催得紧,而是机器突然“发烧”——温度一高,产品开始翘曲、缩水、尺寸飘忽不定,一批料打下来废品率蹭蹭往上涨。很多人第一反应是调工艺参数,但真正的问题往往出在换热设备上:选型不对,后面怎么调都是在给设备“擦屁股”。
注塑机工作时温度过高会导致产品变形,这不是危言耸听。料筒温度、液压油温度、模具温度,任何一个环节散热跟不上,整套生产节奏都会被打乱。而换热设备——无论是冷水机、油冷却器还是模具温度控制器——恰恰是稳住温度的“定海神针”。选对了,生产稳如老狗;选错了,天天跟废品和停机较劲。
今天不聊虚的,直接上干货。以下3个关键方法,是实打实能帮你避开选型大坑的思路。
方法一:先算热负荷,再看制冷量——别被“差不多”害了
很多人选换热设备的第一步就错了:凭感觉、看同行、听销售推荐。正确的姿势是先算一笔账。
注塑机需要散掉的热量主要来自三个方面:料筒加热圈的辐射热、液压系统做功产生的热量、模具本身需要带走的热量。你得根据注塑机的锁模力、射出量、油泵功率和模具水路设计,估算出实际热负荷。一般来说,液压系统发热量约为油泵电机功率的30%~40%,模具冷却则要结合成型周期和塑料比热容来算。
算出总热负荷后,再留出15%~20%的余量去匹配换热设备的制冷量。为什么不建议余量留太大?因为设备长期在低负载下运行,控温精度反而变差,能耗也上去了。选小了更惨——夏天车间温度一高,设备满负荷都压不住温,产品变形就是必然结果。
避坑要点:别只盯着制冷量参数表上的“名义工况”,问清楚厂家这个数据是在什么环境温度、什么进出水温差下测的。南方夏天车间40℃是常态,名义工况往往标的是35℃甚至30℃,实际能力要打折。
方法二:看水质和介质,材质选错等于白买
换热设备最容易被忽视的坑,是材质匹配问题。
很多工厂用的是普通工业用水,硬度高、杂质多。如果换热器选的是普通碳钢或者铝制翅片,用不了几个月就开始结垢、腐蚀,换热效率断崖式下降。等发现温度压不住的时候,拆开一看,管路里全是水垢,清洗都费劲。
更隐蔽的问题是介质不匹配。注塑机液压油冷却用的油冷却器,和模具冷却用的冷水机,对材质要求完全不同。油侧要考虑耐油腐蚀,水侧要考虑防垢防锈。如果你的水源水质偏硬,优先选不锈钢板换或者带防腐涂层的壳管式换热器;如果用的是地下水或河水,前置过滤和软化处理必须跟上,不然再好的设备也扛不住。
还有一个细节:很多换热设备的换热管壁厚是有讲究的。壁太薄,耐压和耐腐蚀性差;壁太厚,换热效率下降。选型时问清楚管材牌号和壁厚,别只看外观。
避坑要点:把水质报告发给厂家,让他们推荐材质方案。别自己拍脑袋定。另外,问清楚设备清洗和维护的便利性。有些换热器设计得密不透风,清洗一次要拆半天,维护成本比采购成本高多了。
方法三:控温精度比制冷量更能决定产品品质
这一点最容易被忽略,但恰恰和“产品变形”直接挂钩。
很多采购在选型时只关注“能不能降温”,却不关心“温度稳不稳”。注塑过程中,模具温度波动哪怕差个2℃~3℃,产品的收缩率就会有明显差异,薄壁件和精密件尤其敏感。换热设备如果控温精度不够,或者响应速度太慢,就会出现温度忽高忽低,产品一批一个样,工艺调都调不过来。
所以选换热设备时,控温精度和响应速度要看两个指标:一是温控器的控制精度,好的设备能稳定在±0.5℃以内;二是换热器的动态响应能力,设备负载变化时,能不能快速把温度拉回来。这跟换热面积、流量匹配、控制阀响应都有关系。
另外,如果注塑机是多台共用一套换热系统,管路设计和泵的选型就特别关键。压降算不准,远端机台流量不够,温度照样失控。这种情况建议选带变频调节或者分区控制的方案,别图省事一套定频系统打天下。
避坑要点:要求厂家提供控温精度实测数据和响应曲线,别信口头承诺。有条件的,带着自己的模具和工艺参数去厂家做匹配测试,或者签合同时约定安装后的温度稳定性验收标准。
回过头来看,注塑机温度过高导致产品变形这个事儿,根子往往不在注塑机本身,而在换热设备有没有选对、配对。算清热负荷是底线,材质匹配是保障,控温精度是品质天花板。这三步走稳了,后面生产才能安心。
最后再给个实在建议:选换热设备别光比价格,把运行成本、维护成本、故障停机损失都算进去。一套选错的设备带来的废品和停机成本,可能抵得上好几台设备的差价。避坑的核心,就是先搞清楚自己的真实需求,再去找对的方案,而不是被动地等温度出了问题再去补救。
如若转载,请注明出处:http://www.diyuanzl.com/product/33.html
更新时间:2026-10-24 19:35:23